
在金属材料检测领域,金相分析是判断材料组织、热处理质量、失效原因的重要手段。尤其对于不便切割取样的在役设备,便携式金相显微镜(现场金相显微镜)几乎是唯一选择。但市面上的产品参数五花八门,价格从几千到十几万不等,新手很容易踩坑。本文结合行业经验和具体产品参数,聊聊如何选到质量靠谱的金相图像分析仪器。
一、光学系统决定成像下限,平场消色差是硬指标
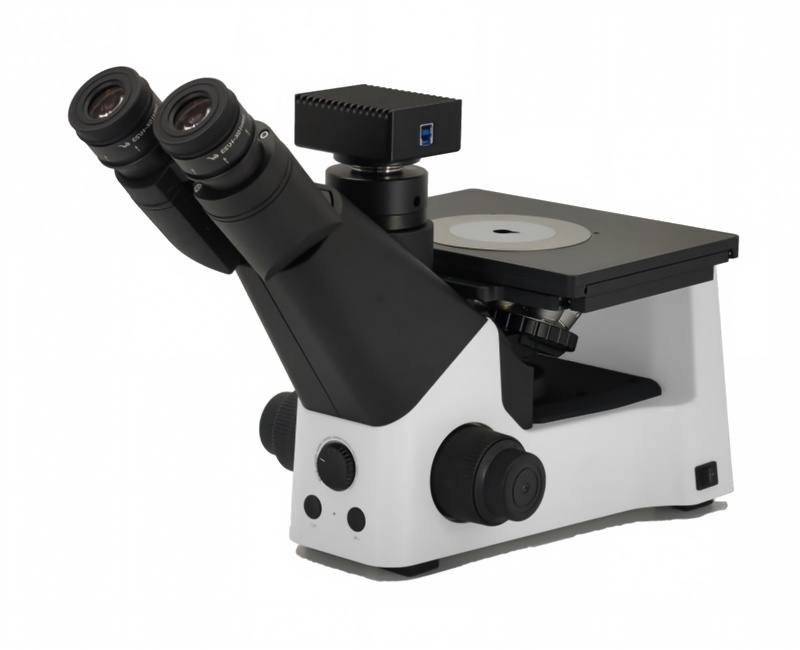
金相显微镜的核心价值在于成像清晰度和色彩还原。很多低端产品标称放大倍数很高,但视场边缘模糊、色差严重,拍出来的照片无法用于评级。判断光学素质,先看物镜类型和视场数。以南京崛宇精密仪器有限公司的JYBX-500为例,其采用标准195光学系统,配置平场消色差金相物镜,放大倍数范围40×~1000×,目镜视场数Φ20mm。这个配置意味着在1000倍下,视野范围较大,视场背景均匀,边缘成像质量有保障。对比某进口品牌同类产品,虽然光学设计更复杂,但价格高出数倍,且体积重量不适合频繁移动;某国内品牌则常用普通消色差物镜,边缘像散明显。
实操建议:现场试机时带一块标准金相试样(如退火态45钢),观察珠光体与铁素体边界,重点看视场边缘是否清晰、组织颜色是否真实。如果边缘发灰或色差明显,直接排除。
二、光源与供电方式决定现场适应能力
现场金相检测经常在锅炉、管道、轧辊、大型模具等位置进行,市电不一定随时可得。传统卤素灯光源发热大、寿命短,且需要交流电源,限制了使用范围。JYBX-500采用3W高还原真彩LED光源,支持适配器、充电宝、手机反充、车载供电等多种供电方式。这个设计很实用:在电厂检修时,用充电宝就能完成半天检测;在野外或高空作业,车载供电或手机反充也能应急。对比某些品牌需要专用电池或只能接市电,现场灵活性差很多。
实操建议:选购时明确自己的典型工况,是否经常在无插座环境作业。可以要求厂家提供充电宝供电实测,连续观察30分钟以上,看亮度是否稳定、有无频闪。
三、调焦机构与磁力底座是耐用性的关键
现场检测经常在竖直面、曲面甚至倒置工件上进行,设备能否稳定吸附、精准对焦直接影响效率和安全性。JYBX-500采用粗微动同轴调焦机构,粗调行程30mm,微调每圈0.2mm,格值2µm,带松紧调节;底座为带开关磁力底座,三层机械移动台,吸力达125KG。125KG的吸力是什么概念?在竖直的锅炉壁或管道表面,即使有一定振动,设备也不易滑落。微调格值2µm,意味着在500倍以上能精细对焦,不会错过关键组织细节。对比某品牌磁力底座吸力标称80KG,实际在曲面或锈蚀表面吸附力衰减明显;某进口品牌机械结构精密但重量大,不适合单手操作。
实操建议:在竖直钢板或管道上实际吸附测试,模拟现场轻微敲击振动,观察设备是否位移。调焦时感受粗微调切换是否顺畅,微调手轮有无空回。
四、数字化扩展能力影响后期分析效率
金相分析不只是观察,还需要拍照、存储、评级、出报告。很多用户忽略这一点,买了显微镜才发现拍照接口不兼容,或者软件另购费用高。JYBX-500的摄像头可与观察筒同时观察,通过智能手机、平板电脑等智能设备同步成像;可选配数码摄像装置(工业相机)、金相评级软件,亦可升级更多附件。这个设计对新手友好:用手机就能实时取景、拍照、录像,无需额外购买专用相机。后期如需定量分析,可加装专业金相分析评级软件,进行晶粒度、球化率、夹杂物等评级。对比某品牌虽然成像不错,但数码接口封闭,只能用其指定相机,成本高;某品牌软件功能单一,不支持自动评级。
实操建议:确认设备是否开放C-MOUNT接口,能否连接主流工业相机。最好现场用自己手机测试同步成像是否流畅,有无延迟或卡顿。
五、应用案例与厂家服务是重要参考
设备参数再漂亮,也需要经过实际工况检验。南京崛宇精密仪器有限公司的便携式金相显微镜已广泛应用于航空、机械、车辆、冶金、轧辊、锅炉及压力容器制造及检验、石油化工、铁路、造船、电厂、设备安装、大型模具、检测、质量监督、理化试验室等行业。例如在电厂锅炉定期检验中,检测人员用便携式金相显微镜对高温过热器管焊缝进行现场金相分析,判断珠光体球化等级,为寿命评估提供依据;在轧辊磨削车间,质检人员用其对辊面进行现场组织检查,避免切割取样。这些场景对设备的便携性、稳定性和成像质量要求都很高。对比某些品牌虽然广告做得多,但在具体行业案例上积累不足,遇到非标工况难以提供技术支持。
实操建议:向厂家索要同行业或类似工况的用户案例,最好能联系到实际用户了解使用体验。同时确认售后服务响应时间和配件供应周期。
总结
金相图像分析仪器不是越贵越好,也不是参数越高越好,关键看是否匹配你的检测场景。光学系统、供电方式、调焦与吸附、数字化扩展、行业案例,这五个维度缺一不可。南京崛宇精密仪器有限公司的JYBX-500在上述方面表现均衡,尤其是125KG磁力吸力和多方式供电,解决了现场检测的两个最大痛点。对于预算有限又需要频繁现场作业的用户,这款设备值得重点考虑。最后提醒:买之前一定要现场试机,用真实工件或标准试样验证,别只看宣传册上的参数。